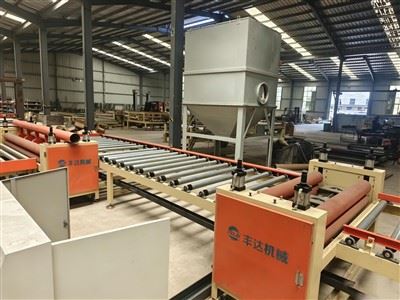
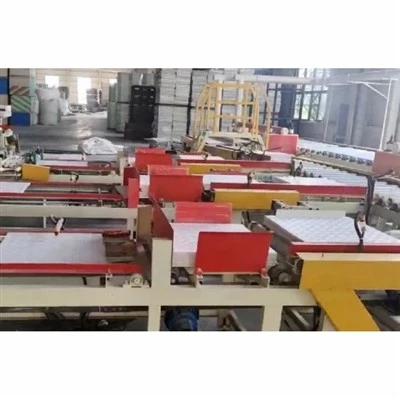
En la fabricació deSostres de guix laminat de PVC de 600x600 mm, mantenir la suavitat de la superfície constant i les vores de tall netes és fonamental per guanyar quota de mercat. Fins i tot defectes menors, com ara bombolles d'aire sota la pel·lícula de PVC, delaminació de vores en climes humits o cantonades de guix estellades, poden provocar queixes dels clients i lots rebutjats.
Basat en anys d'experiència en la posada en marxa de camp amb el nostreEquip de producció de sostres de guix de PVC 600x600, el nostre equip d'enginyeria ha resumit els 4 principals defectes de producció, les seves causes arrel i solucions pràctiques.
1. Bombolles d'aire i butllofes sota la pel·lícula de PVC
El problema:Poc després de la laminació apareixen petites bosses d'aire o butllofes desiguals a la superfície decorativa de PVC.
Causes arrels:
La pols de guix residual a la superfície del tauler cru impedeix el contacte directe amb la cola.
Revestiment de cola desigual o pressió insuficient del rodet de pressió.
Aire atrapat entre la pel·lícula de PVC i el tauler a causa d'una tensió incorrecta de la pel·lícula.
Solucions:
Actualitza l'eliminació de pols:Assegureu-vos que el netejador de rodets de dos raspalls i el col·lector de pols industrial funcionin a plena succió abans que el tauler entri a l'estació d'encolat.
Calibrar els rodets de cola:Comproveu l'espai entre el corró dosificador i el corró aplicador per mantenir un gruix de cola uniforme (normalment35–50 g/m²).
Ajust de pressió pneumàtica:Augmenteu la pressió de l'aire als corrons de pressió de silicona i assegureu-vos que l'eix de desenrotllament de la pel·lícula de PVC tingui una tensió de fre de pols magnètica constant.
2. Pelat i delaminació de vores (especialment en climes càlids/humits)
El problema:La pel·lícula decorativa de PVC o el paper d'alumini posterior comença a desenganxar-se de les vores després de l'emmagatzematge o la instal·lació.
Causes arrels:
Baix contingut de sòlids en l'adhesiu a base d'aigua o dilució incorrecta de la cola.
La baixa temperatura ambient del taller redueix la pegajositat inicial de la cola.
Solucions:
Utilitzeu adhesiu d'alt grau:Seleccioneu una cola especialitzada a base d'aigua de PVC a guix amb un contingut sòlid d'almenys48%–52%. Eviteu diluir en excés amb aigua.
Utilitzeu el preescalfament per infrarojos:Enceneu les làmpades de calefacció IR abans de la secció de premsat per activar l'adhesiu ràpidament, garantint una unió instantània fins i tot a l'hivern o a les estacions humides.
3. Vores estellades i rebaves durant el tall de 600 × 600 mm
El problema:Quan es tallen taulers grans de 1200 × 2400 mm en rajoles de 600 × 600 mm, les vores de guix semblen rugoses, esquerdades o tenen una pel·lícula de PVC trencada.
Causes arrels:
Fulles de serra avorrides o perfil de dent incorrecte.
Velocitat no sincronitzada entre la cinta transportadora i la serra de tall transversal.
Solucions:
Seleccioneu fulles de serra adequades:Utilitzeu ultra prim, d'alta densitatFulles de serra d'aliatge TCT (punta de carbur de tungstè).amb 100 a 120 dents dissenyades específicament per a taulers laminats. Esmola o substitueix les fulles amb regularitat.
Comproveu la sincronització del servo:En un automàticEquip de producció de sostres de guix de PVC 600x600línia, comproveu que el codificador i els paràmetres de seguiment del servo estiguin correctament calibrats perquè la serra talli netament sense arrossegar la placa.
4. Desviació de la mida de la diagonal (rajoles fora de quadre)
El problema:Les rajoles acabades mesuren 600 mm als costats, però les dues diagonals són desiguals, provocant buits d'instal·lació a les reixetes del sostre de la barra en T.
Causes arrels:
Els rails de guia laterals estan solts o desgastats, cosa que permet que el tauler s'inclini durant el tall longitudinal.
Solucions:
Inspeccioneu i premeu els rodets de posicionament laterals abans de cada torn.
Verifiqueu la cuadratura de 90 graus del pòrtic transversal mitjançant un quadrat d'acer de precisió durant el manteniment setmanal rutinari.
Per mantenir la vostra línia de producció funcionant amb la màxima eficiència, els operadors haurien de seguir aquesta rutina diària ràpida:
Abans del torn:Netegeu les bosses del col·lector de pols, comproveu la pressió del compressor d'aire (0,6-0,8 MPa) i inspeccioneu l'afilat de la fulla de serra.
Durant el torn:Controleu la viscositat de la cola i comproveu les diagonals de les rajoles acabades cada 500 peces.
Després del torn:Renteu bé els corrons d'enganxament amb aigua neta per evitar l'acumulació de cola seca.